Panduan Proses Produksi Pegas Daun—Melubangi untuk memasang spacer bumper (Bagian 4)
1. Definisi:
Menggunakan peralatan pelubang dan perlengkapan perkakas untuk melubangi pada posisi yang ditentukan untuk memasang bantalan anti-derit / spacer bumper di kedua ujung batang baja pegas pipih. Secara umum, ada dua jenis proses pelubangan: pelubangan dingin dan pelubangan panas.
2. Aplikasi:
Beberapa daun dengan pembungkus mata dan daun lainnya.
3. Prosedur Operasi:
3.1. Inspeksi sebelum melakukan pelubangan
Sebelum melubangi, periksa tanda kualifikasi inspeksi dari proses sebelumnya pada batang pegas pipih, yang harus memenuhi syarat. Pada saat yang sama, periksa spesifikasi batang pegas pipih, hanya jika memenuhi persyaratan proses, proses pelubangan dapat dimulai.
Seperti yang ditunjukkan pada Gambar 1 di bawah ini, buat lubang elips di ujung batang pegas pipih. Pelubangan dilakukan dengan memposisikan lubang tengah, dan sesuaikan alat pemosisian sesuai dengan dimensi L', B, a dan b.
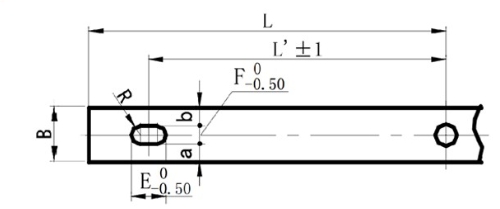
(Gambar 1. Diagram posisi untuk melubangi ujung elips)
Seperti yang ditunjukkan pada Gambar 2 di bawah ini, buat lubang melingkar di ujung batang pegas pipih. Pelubangan dilakukan dengan memposisikan lubang tengah, dan sesuaikan alat pemosisian sesuai dengan dimensi L' dan B.
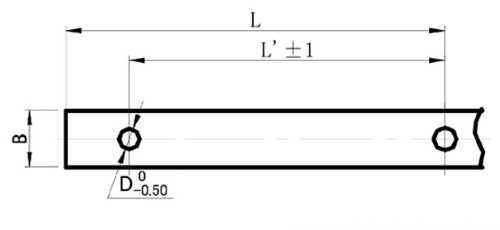
(Gambar 2. Diagram posisi untuk melubangi ujung berbentuk lingkaran)
3.3. Pemilihan metode penempaan dingin, penempaan panas, dan pengeboran.
3.3.1Penerapan penempaan dingin:
1) Jika ketebalan batang pipih pegas t<14mm, dan diameter lubang lebih besar dari ketebalan t batang pipih baja pegas, maka metode penempaan dingin cocok digunakan.
2) Jika ketebalan batang baja pegas pipih t≤9mm dan lubangnya berbentuk elips, maka metode penempaan dingin cocok digunakan.
3.3.2. Aplikasi penempaan dan pengeboran panas:
Pukulan panasatau pengeboran lubang dapat digunakan untuk batang baja pegas pipih yang tidak cocok untuk pelubangan dingin. Selamapukulan panasSuhu pemanasan harus dikontrol pada 750 ~ 850 ℃, dan batang baja pipih berwarna merah tua.
3.4.Deteksi pukulan
Saat melubangi, potongan pertama batang baja pegas pipih harus diperiksa terlebih dahulu. Hanya setelah lolos pemeriksaan pertama, produksi massal dapat dilanjutkan. Selama pengoperasian, perhatian khusus harus diberikan untuk mencegah cetakan penempatan menjadi longgar dan bergeser, jika tidak, ukuran penempatan akan melebihi rentang toleransi, sehingga menghasilkan produk yang tidak memenuhi syarat dalam jumlah besar.
Batang baja pegas pipih yang telah dilubangi (dibor) harus ditumpuk rapi. Dilarang menempatkannya sembarangan, yang dapat mengakibatkan kerusakan permukaan. Tanda kualifikasi inspeksi harus dibuat dan kartu transfer pekerjaan harus ditempelkan.
4. Standar inspeksi:
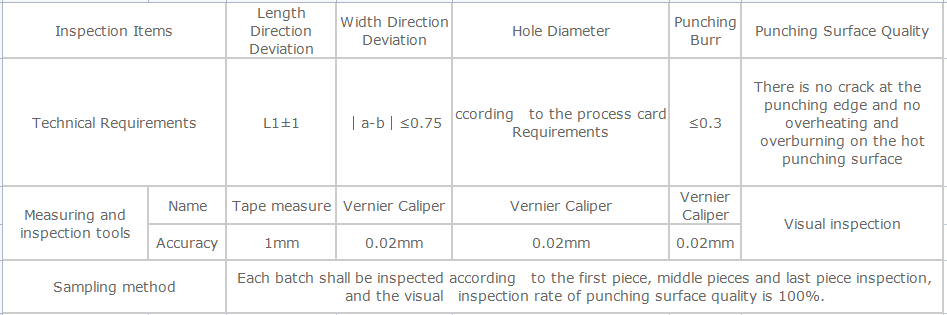
Ukur lubang sesuai dengan Gambar 1 dan Gambar 2. Standar inspeksi pelubangan dan pengeboran ditunjukkan pada tabel 1 di bawah ini.
Waktu posting: 27 Maret 2024


